


玻璃瓶是怎么生产出来的?从一粒沙子到一个瓶子的完整旅程
一、原料准备:配方的艺术
玻璃瓶的生产始于原料的精准配比。主要原料包括:
石英砂(二氧化硅):玻璃的核心成分,占比约70%,纯度越高,玻璃越通透
纯碱(碳酸钠):降低熔点,使生产更节能
石灰石(碳酸钙):增强化学稳定性,防止受潮降解
长石:提高光泽度
碎玻璃(熟料):通常加入20%~60%,可降低熔炉能耗并减少碳排放
此外,还会根据需求添加澄清剂(去除气泡)、着色剂(赋予颜色)、脱色剂等辅料。所有原料经过粉碎、干燥、除铁后,按配方精确称量并混合均匀,制成"配合料"。
二、熔制:1500℃的烈火淬炼
配合料被送入玻璃熔窑(池窑或坩埚窑),在 1500℃~1600℃ 的高温下熔化成均匀的液态玻璃。这个过程需要24小时不间断运行——一旦停火,玻璃液就会凝固,整条生产线将面临报废风险,因此玻璃厂全年无休。
熔制过程中还需进行澄清处理,让液态玻璃中的气泡自然上浮消失。如果澄清不充分,成品中就会残留小气泡(俗称"玻璃疔"),影响品质。
三、成型:从液态到固态的精准塑形
熔好的玻璃液经供料道降温至约1100℃,变得像麦芽糖一样粘稠可塑。供料道末端的剪料器会切出一个个精确重量的"料滴",随后进入成型环节。主流成型工艺有两种:
吹-吹法:适用于小口瓶(如香水瓶、酒瓶)。料滴落入初模,先用压缩空气吹成雏形,再转入成型模进行第二次吹制,最终贴合模具形成瓶体。
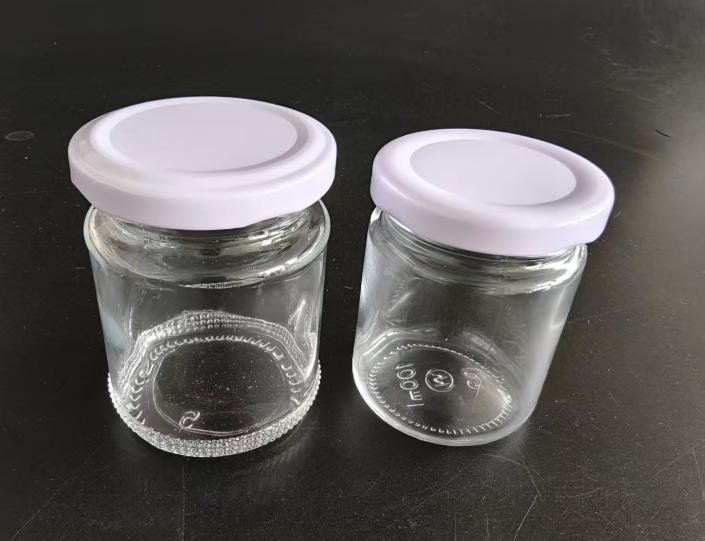
压-吹法:适用于广口瓶(如面霜罐、罐头瓶)。料滴落入模具后,先用冲头压制出瓶口和内腔雏形,再移入成型模吹气成型。此法壁厚更均匀,同等强度下比吹-吹法轻20%~50%。
现代工厂广泛采用行列式制瓶机进行高速成型,已发展为多组、多滴料同步生产,并由微机精确控制。
四、退火:消除"内伤"的关键一步
刚成型的玻璃瓶内部存在残余应力,就像用力拧过的毛巾还留着扭转的力。如果不消除,瓶子可能在储存、运输甚至灌装热水时突然炸裂。
因此,瓶子需进入退火炉,在500℃~600℃的温度下经历加热、保温、缓慢降温的过程,通常持续1~2小时。退火后的瓶子内部结构稳定,强度大幅提升。
五、表面处理:穿上"外衣"
退火后的裸瓶还需经过一系列表面加工,以满足美观和功能需求:
热端涂层:在约500℃~600℃喷涂氧化锡等,形成增强薄膜,提高瓶体强度
冷端涂层:在约100℃~150℃喷涂润滑膜,提高抗磨损和抗划伤性
蒙砂/酸蚀:通过化学腐蚀或物理喷砂形成磨砂效果
丝印/烫金:印上品牌Logo、图案和文字信息
喷涂/手感漆:赋予瓶身哑光、渐变、特殊触感等效果
六、质量检验:严苛把关
成品需经过多重检测才能出厂:
外观检查:排查气泡、裂纹、变形等缺陷
壁厚测量:确保各部位厚度均匀,误差通常控制在±0.1mm以内
应力检测:利用偏光仪观察内部应力分布
耐内压测试:加压至特定值(如≥0.7MPa),确保不会爆裂
尺寸检测:核对瓶口、瓶身等关键尺寸是否达标
不合格品会通过自动化系统剔除,确保每一件出厂产品都符合标准。
七、包装出厂
经过所有工序的合格玻璃瓶,会被配上瓶盖、泵头等配件,进行试装确认密封性后,打包装车,运往各品牌的灌装车间,最终出现在超市货架、药房柜台或你的梳妆台上。
